
工业现场数据采集系统
一、系统概述
针对企业的需求,公司开发了工业数据采集系统,该系统针对工业生产现场进行过程、工艺、故障等流程的监控,并采集各个流程的相关数据,建立过程和数据显示系统,同时为管理、技术支持人员提供基于Web的远程状态和数据浏览功能。所有采集的数据存储在工业数据库,提供过程回放和追溯功能,此外也根据存储数据进行进一步的统计分析功能,为管理人员提供决策分析的数据支持。
系统通过工业总线直接读取PLC等设备的参数,同时通过布设的传感设备、RFID设备来采集工业现场各个作业设备、作业流程及作业环境的数据,如作业设备的作业参数(电流、电压、作业时间、故障)、作业状态(作业、故障、维修、保养)以及现场对温度、湿度等,这些数据经工业总线、光纤或无线网络传送到数据采集服务器,并在数据库服务器中进行存储,采集数据经过发布服务器后可在WEB客户端进行对工业现场实时监控。 调度、管理人员可以通过浏览器远程登录到WEB客户端,对权限范围内的工业现场进行实时监控或获取作业数据。
二、系统结构

三、系统功能
◆将原有多个独立的设备控制系统数据有序整合于同一系统,B/S架构,随时随地通过WEB方式可以对所有关键数据一目了然。
◆数据的实时存储 可以对关键设备关键参数信息可以做到毫秒级存储、高可靠性、高压缩,提供给实时的数据显示和历史趋势分析。
◆支持OPC,ODBC,RS232,DDE等多种接口的通讯,可连接SCADA、DCS、PCS、PLC及各种计量设备和其他软件系统。
◆通过对采集的数据统计分析,及时发现异常情况,并通过现场警示灯、E-mail、手机短消息等方式通知相关人员。保证事故的及时处理。
◆可以将采集到的基础数据按照其他系统的要求进行统计与分析,保证其他系统数据的准确、及时。这些系统包括ERP、MES、QIS等。
◆灵活的系统设置与接口,最小成本满足未来系统拓展。
科创致远数据采集系统
智能制造离不开车间生产数据的支撑。在制造过程中,数控机床不仅是生产工具和设备,更是车间信息网络的节点,通过机床数据的自动化采集、统计、分析和反馈,将结果用于改善制造过程,将大大提高制造过程的柔性和加工过程的集成性,从而提升产品生产过程的质量和效率。盖勒普MDC系统帮助企业解决了这一难题。
生产数据及设备状态信息采集分析管理系统MDC(Manufacturing Data Collection & Status Management)主要用于采集数控机床和其他生产设备的工作和运行状态数据,实现对设备的监视与控制,并对采集的数据进行分析处理,也可为MES和ERP等其他软件提供数据支持。MDC系统是机床数据采集系统和机床数据分析处理系统的集成,是具有数据采集,机床监控,数据分析处理,报表输出等功能的车间应用管理和决策支援系统。
MDC通过与数控系统、PLC系统、以及机床电控部分的智能化集成,实现对机床数据采集部分的自动化执行,不需要操作人员的手动输入,这样保障了数据的实时性和准确性。在采集数据的挖掘方面,MDC为企业提供了更为专业化的分析和处理,个性化的数据处理和丰富的图形报表展示,对机床和生产相关的关键数据进行统计和分析,如开机率、主轴运转率、主轴负载率、NC运行率、故障率、设备综合利用率(OEE)、设备生产率、零部件合格率、质量百分比等。精确的数据及时传递并分散到相关流程部门处理,实时引导、响应和报告车间的生产动态,极大提升了解决问题的能力,推进了企业车间智能制造的进程。
对于大部分制造业企业,测量仪器的自动数据采集一直是个令人烦恼的事情,即使仪器已经具有RS232/485等接口,但仍然在使用一边测量,一边手工记录到纸张,最后再输入到PC中处理的方式,不但工作繁重,同时也无法保证数据的准确性,常常管理人员得到的数据已经是滞后了一两天的数据;而对于现场的不良产品信息及相关的产量数据,如何实现高效率、简洁、实时的数据采集更是一大难题。
采集功能
- 实时采集来自生产线的产量数据或是不良品的数量、或是生产线的故障类型(如停线、缺料、品质),并传输到数据库系统中;
- 接收来自数据库的信息:如生产计划信息、物料信息等;
- 传输检查工位的不良品名称及数量信息;
- 连接检测仪器,实现检测仪器数字化,数据采集仪自动从测量仪器中获取测量数据,进行记录,分析计算,形成相应的各类图形,对测量结果进行自动判断,如在机械加工零部件的跳动测量,拉力计拉力曲线的绘制等;
采集特点
- 配备RS232、RS485串口,可连接多个检测仪器实现自动数据采集;PLC对接,rf电子标签等
- 配备USB接口,方便数据的输出;
- 配备RJ45接口,可通过网线接入网络;
- 配备VGA视频输出及音频输出接口;
- 内置WIFI模块,可通过无线方式接入,方便现场组网;
- 最大支持32G数据存储空间;
- 配备4.3英寸触摸屏,方便操作;
- 用户可在网络中的任一PC通过接口获取数据,方便进行二次开发;
- 可移动测量,即时传输数据,也可测试完成后,通过网络上传数据;
- 电源连续工作时间6小时,待机时间长达10天;生产现场数据采集在品质过程中的非常重要的一个环节,好的数据采集方案可把品质管理人员从处理数据的繁重工作中解放出来,有更多的时间去解决实际的品质问题,同时即时的数据采集也使系统真正地实现实时监控,尽早发现问题,避免更大的损失。
支持市场上常见的控制器和通讯协议。并且针对不同的现场可定制开发,来满足通讯要求,通过对现场设备系统集成,打通生产现场过程控制层与企业运营管理层间的联系,并对关键设备联网改造,实现设备层、信息管理系统的数据交互,实现对产品、生产进度、生产效率、质量信息、设备运行等管理过程的可视化、数字化、智能化改善,提高生产效率和产品质量、降低生产成本和能耗,打造生产过程数字化管控能力,以支撑公司精益生产优势,进而提升企业生产制造的网络化、数字化、智能化水平,逐步实现智能制造。
应用需求
数据采集:
构建全厂数据集成平台,实现设备互联与数据实时采集,提供全厂数据的统一存储管理和统一数据服务,实现生产数据的可视化展示。
设备联网:
洗瓶设备、灭菌设备、冻干工具、反应器、检测设备等大部分设备没有联网,处于信息孤岛。
设备状态监控:
设备运行状态不能远程监控,生产过程中的关键工艺参数不能自动采集。
报表管理:
报表管理没有高级的管理系统支持,停留在Excel的方式管理阶段。
可视化展示:
现场生产状态信息透明度低,管理人员无法远程监控生产情况。

效益分析


系统优势
生产可视化
生产计划完成情况、生产工艺执行情况、设备运行状态等生产过程实现可视化、透明化,自动生成各类生产报表,强化现场管理。
异常及时监控
生产过程可实现远程实时监控,并可对接视频系统,及时发现生产异常。
风险预控
参数超限预警信息钉钉、邮件、微信、短信等方式通知,及时发现风险,提高企业安全管理。
多端访问
支持PC、手机端、iPad等访问,监控。
自动上载
更换产品时,产品配方及工艺参数自动上载到设备控制器中。
广泛适用
同时适用于市面常见控制器品牌和通讯协议。
停机运行
设备可在不停机的状态下进行通讯改造,不影响生产。
直接读取
系统可直接读取设备控制器通讯协议,无需设备原厂家提供控制程序。
数据交互
支持M2M功能,使各个孤岛的设备完成数据交互。
断网恢复
在断网的情况下支持本地缓存,网络恢复后将数据再上传,保证了数据的完整性。
配套数据库
配套工业实时数据库,支持海量数据更新。
支持远程运维
支持远程运维。
多种支持
支持OPC UA、WEBSERVICE、MQTT、BACnet等常见通讯。
本地+云端部署
支持本地部署和云端部署。
专业服务
专业服务于智能工厂和企业信息化。


仪器数据采集
数据采集-综合测试仪数据采集-耐压测试仪数据采集-LCR电桥仪数据采集瓷器件原件器仪器数据采集 电感原件器仪器数据采集,电容原件器仪器数据采集,电阻原件器仪器数据采集,分离原件器仪器数据采集
同惠仪器数据采集,优策数据采集仪器数据采集,致新仪器数据采集
方案一:只采集Pass/Fail数据:
电性能测试: 从仪表的分选信号,通过采集I/O电平的方式采集,基本所有仪表可实现。
CCD外观测试:与CCD软件对接。目前所有设备CCD软件不支持,需要推动设备厂家增加对方功能。
方案二:采集详细测试数据:
电性能测试: 从仪表的RS232口采集,基本所有仪表可实现。
CCD外观测试:与CCD软件对接,部分设备的软件支持。
实时数据采集:测试数据实时采集、数据库存储、Web可视化查询
自动报表生成:根据客户需求,定制客户特色的品质报表(如CPK、控制图、P管制图 等)
智能数据预警:测试数据智能分析,定期邮件质量预警(如直通率异常预警、CPK异 常预警等)
功能说明:
1、每天自动统计前一天所有生产产品的CPK,CPK不达标(如CPK<1.33)自动邮件预警。
2、在线实现统计所有产品的CPK,方便品管人员分析每天产品生产加工质量。
3、支持历史数据的CPK预警数据查询
功能说明:
1、支持单个产品每日维度/每月维度的直通率可以生成报表。
2、支持每月所以在产物料月度质量报表


设备数据采集
工业大数据的采集为工业创新以及战略性发展提供数据基础,也是打造数字化工厂实现智能制造,迈向工业4.0的必经之路。工业生产设备作为工业生产最为重要的一部分,其各种数据直接关系着产品和工厂管理。
数字化工厂不等于无人工厂,产品配置,制造流程越复杂越多变,越需要人的参与;在数字化工厂当中,工人更多地是处理异常情况,调整设备。但数据采集一直是困扰着所有制造工厂的传统痛点,自动化设备品牌类型繁多,厂家和数据接口各异,国外厂家本地支持有限,不同采购年代。即便产量停机数据自动采集了,也不等于整个制造过程数据都获得了,只要还有其他人工参与环节,这些数据就不完整。
工业生产设备数据采集方式
工业生产设备数据采集有三种方式:分别是 数据系统直接联网通信,通过工业网关进行采集 和 通过远程IO进行采集。
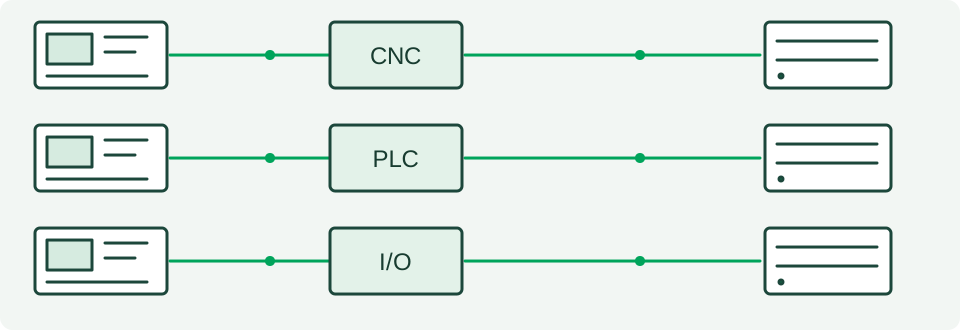
1、直接联网通信
直接联网是指借助数控系统自身的通信协议、通信网口,不添加任何硬件,直接与车间的局域网进行连接,与数据采集服务器进行通信,服务器上的软件进行数据的展示、统计、分析,一般可实现对机床开机、关机、运行、暂停、报警状态的采集,及报警信息的记录。
高端数控系统都自带有用于进行数据通信的以太网口,通过不同的数据传输协议,即可实现对数控机床运行状态的实时监测。发那科0i / 31i / 18i系列的数控系统在操作面板背面都配置有网口,通过发那科的FOCAS协议,就可以进行直接联网通信;西门子840D系统,PCU50版本以上的也可以通过OPC协议进行设备的直接联网通信。
2、工业网关采集
对于没有以太网通信接口,或不支持以太网通信的数控系统,可以借助工业以太网关的方式连接数控机床的PLC控制器,实现对设备数据的采集,实时获取设备的开机、关机、运行、暂停、报警状态。
工业通信网关可以在各种网络协议间做报文转换,即将车间内各种不同种类的PLC的通信协议转换成一种标准协议,通过该协议实现数据采集服务器对现场PLC设备信息的实时获取。
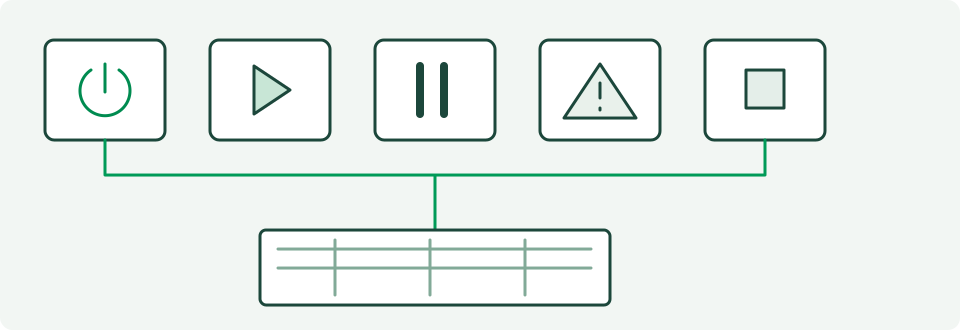
3、远程IO采集
对于不能直接进行以太网口通信,又没有PLC控制单元的设备,可以通过部署远程IO进行设备运行数据的采集,通过远程IO的方式可以实时采集到设备的开机、关机、运行、报警、暂停状态。
远程IO模块,是工业级远程采集与控制模块,可提供了无源节点的开关量输入采集,通过对设备电气系统的分析,确定需要的电气信号,连接入远程IO模块,由模块将电气系统的开关量、模拟量转化成网络数据,通过车间局域网传送给数据采集服务器。
远程数据采集

数据·应用

多端推送
支持大屏幕、电脑、手机端、微信端等多端显示
设备分布
各地设备具体分布位置;基本情况:开机、停机、报警条数、在离线状态;
工艺流程
以可视化、图形化的方式实施展示主要系统运行科目
状态监测
根据预先定义的数据模型,按照不同层次的不同监测规则实时显示和历史数据查询
实时曲线
实时刷新曲线;可多设备数据同屏对比
抄表计量
为具有计量功能的仪表实现年/月/日等时间段进行计量统计
远程调试
对设备运行程序进行远程的调试与管理,实现高效快捷的远程设备调试和管控
能耗管理
能够实时监测与管理设备运行的能耗,并进行能耗分析和优化建议
报警管理
可根据预设的固定阈值、动态阈值、实时数据等策略进行异常报警
全媒体感知
支持视频集成、定时上传、异动和报警联动、远程喊话等全媒体感知功能
云平台
7*24小时不间断服务;大规模数据采集存储;提供实时推送,告警,趋势,报表,大数据分析等服务
大数据分析
支持各种报警数据分析、历史数据分析、实时数据分析和运行效率综合分析、

系统·整合
远程数据监控系统把管理人员、生产部门、设备厂家、维护人员和设备相关单位整合到一个统一的服务平台上,可实现随时随地的对设备进行状态监督,确保专业人员能够专业化地对设备运行进行管理和维护,减少现场维护工作量,提高维护工作效率、降低设备的故障停机风险。